




روش تست کلید مینیاتوری در کارگاه یکی از مهم ترین مهارت هایی است که هر برقکار، تکنسین تعمیرات، مسئول نگهداری تجهیزات صنعتی و حتی مدیران واحدهای تعمیر و نگهداری باید به آن مسلط باشند. کلید مینیاتوری یا همان فیوز مینیاتوری اولین خط دفاعی سیستم های الکتریکی در برابر اضافه بار و اتصال کوتاه محسوب می شود و کوچک ترین نقص در عملکرد آن می تواند باعث آسیب دیدن تجهیزات ارزشمند، توقف خطوط تولید، سوختن موتورهای الکتریکی، خرابی تابلو برق و حتی وقوع حوادث جدی شود. به همین دلیل آشنایی با روش تست کلید مینیاتوری در کارگاه نه تنها برای افزایش ایمنی، بلکه برای کاهش هزینه های تعمیرات و جلوگیری از توقف تولید اهمیت بسیار زیادی دارد.
در بسیاری از کارگاه ها، پس از مشاهده قطع شدن مدار، بدون انجام هیچ بررسی تخصصی، فیوز مینیاتوری تعویض می شود؛ در حالی که در بسیاری از مواقع مشکل از خود کلید نیست و عوامل دیگری مانند خرابی کنتاکتور برق، عملکرد نامناسب بیمتال، ایراد در کلید حرارتی، اتصال کوتاه در کابل ها، خرابی خازن، نقص در کلید اتوماتیک یا حتی بروز خطا در اینورتر باعث قطع مدار شده اند. در چنین شرایطی اگر بدون انجام تست صحیح، تنها فیوز تعویض شود، نه تنها مشکل برطرف نخواهد شد بلکه هزینه های اضافی نیز به مجموعه تحمیل می شود.
نکته مهم این است که روش تست کلید مینیاتوری در کارگاه الزاماً به تجهیزات آزمایشگاهی پیشرفته نیاز ندارد. بخش قابل توجهی از عیب یابی را می توان تنها با رعایت اصول ایمنی، بررسی ظاهری، آزمایش مکانیکی و چند تست ساده الکتریکی انجام داد. البته در پروژه های حساس صنعتی، استفاده از تجهیزات تخصصی مانند میگر، تستر تزریق جریان و تجهیزات اندازه گیری حرفه ای نیز توصیه می شود، اما برای بسیاری از کارگاه های صنعتی، تعمیرگاه ها و تابلوسازها، همین روش های استاندارد می تواند اطلاعات بسیار ارزشمندی درباره سلامت کلید در اختیار تکنسین قرار دهد.
یکی از اشتباهات رایج در بسیاری از کارگاه های صنعتی این است که هر بار پس از قطع شدن فیوز، تصور می شود خود کلید مینیاتوری خراب شده است؛ در حالی که وظیفه اصلی این تجهیز، حفاظت از مدار است و در بسیاری از مواقع عملکرد صحیح آن باعث جلوگیری از خسارت های چند ده یا حتی چند صد میلیون تومانی می شود. بنابراین قبل از هرگونه تعویض، باید روش تست کلید مینیاتوری در کارگاه به صورت مرحله به مرحله اجرا شود تا علت اصلی قطع شدن مدار مشخص شود.
در این راهنمای جامع، علاوه بر معرفی کامل روش تست کلید مینیاتوری در کارگاه، تمامی نکاتی که یک تکنسین حرفه ای باید هنگام بررسی سلامت کلید رعایت کند بررسی خواهد شد. همچنین ارتباط عملکرد فیوز مینیاتوری با تجهیزاتی مانند کنتاکتور برق، بیمتال، کلید حرارتی، کلید اتوماتیک، اینورتر و خازن نیز توضیح داده می شود تا هنگام عیب یابی بتوان علت واقعی مشکل را با دقت بیشتری تشخیص داد. هدف این مقاله تنها آموزش چند تست ساده نیست؛ بلکه ارائه یک مرجع کامل و کاربردی است که بتواند در عمل، فرآیند عیب یابی را سریع تر، دقیق تر و کم هزینه تر کند.

چرا یادگیری روش تست کلید مینیاتوری در کارگاه اهمیت دارد؟
قبل از اینکه مراحل عملی تست را آغاز کنیم، لازم است بدانیم چرا این موضوع تا این اندازه اهمیت دارد. بسیاری از خرابی های تجهیزات برقی، در نگاه اول به فیوز مینیاتوری نسبت داده می شوند، اما تجربه عملی تکنسین های تعمیر و نگهداری نشان می دهد که درصد قابل توجهی از این موارد ناشی از اشکال در تجهیزات پایین دست مدار است. اگر بدون بررسی دقیق، کلید مینیاتوری تعویض شود، علاوه بر افزایش هزینه های نگهداری، احتمال آسیب دیدن سایر تجهیزات نیز افزایش پیدا می کند.
مزایای اجرای صحیح روش تست کلید مینیاتوری در کارگاه عبارت اند از:
در صنایع مختلف، از تابلوهای توزیع برق گرفته تا خطوط تولید، سیستم های روشنایی، مدارهای فرمان و تجهیزات اتوماسیون، روش تست کلید مینیاتوری در کارگاه به یکی از فرآیندهای ثابت تعمیر و نگهداری تبدیل شده است. تکنسین هایی که این فرآیند را به صورت اصولی انجام می دهند، معمولاً می توانند در مدت کوتاهی علت اصلی قطع مدار را شناسایی کرده و از تعویض غیرضروری قطعات جلوگیری کنند.
از سوی دیگر، در مدارهایی که از تجهیزاتی مانند کنتاکتور برق، بیمتال، کلید حرارتی، اینورتر و کلید اتوماتیک استفاده می شود، عملکرد این تجهیزات به یکدیگر وابسته است. برای مثال، اگر یک موتور به دلیل اضافه بار بیش از حد جریان بکشد، ممکن است ابتدا بیمتال عمل کند و در صورت ادامه شرایط غیرعادی، فیوز مینیاتوری نیز مدار را قطع کند. در چنین حالتی، اگر تنها فیوز تعویض شود و علت اصلی اضافه بار بررسی نشود، مشکل مجدداً تکرار خواهد شد.
به همین دلیل، متخصصان برق صنعتی همواره توصیه می کنند روش تست کلید مینیاتوری در کارگاه نه به عنوان یک تست مستقل، بلکه به عنوان بخشی از فرآیند جامع عیب یابی تابلو برق انجام شود. این رویکرد باعث می شود علاوه بر بررسی سلامت خود کلید، وضعیت سیم کشی، تجهیزات حفاظتی و مصرف کننده ها نیز به طور هم زمان ارزیابی شود و احتمال بروز خطاهای تکراری به حداقل برسد.

مراحل عملی روش تست کلید مینیاتوری در کارگاه
اجرای صحیح روش تست کلید مینیاتوری در کارگاه تنها به استفاده از مولتی متر محدود نمی شود. یک تکنسین حرفه ای قبل از اندازه گیری هر پارامتر، ابتدا شرایط محیط، وضعیت تابلو برق، نوع بار متصل و سابقه عملکرد مدار را بررسی می کند. تجربه نشان داده است که بسیاری از خرابی هایی که در نگاه اول به فیوز مینیاتوری نسبت داده می شوند، در حقیقت ناشی از ایراد در تجهیزات دیگر مدار هستند. به همین دلیل رعایت ترتیب مراحل عیب یابی اهمیت بسیار زیادی دارد.
اگر این مراحل به ترتیب انجام شوند، علاوه بر افزایش دقت تشخیص، احتمال آسیب دیدن تجهیزات و بروز خطاهای انسانی نیز به حداقل می رسد. همچنین در تابلوهایی که از تجهیزاتی مانند کنتاکتور برق، بیمتال، کلید حرارتی، کلید اتوماتیک و اینورتر استفاده شده است، رعایت این توالی باعث می شود علت اصلی قطع مدار سریع تر شناسایی شود.
مرحله اول؛ رعایت کامل نکات ایمنی قبل از تست
قبل از اجرای هر نوع روش تست کلید مینیاتوری در کارگاه باید مطمئن شوید که شرایط کار کاملاً ایمن است. متأسفانه بخش قابل توجهی از حوادث برق گرفتگی در کارگاه ها به دلیل بی توجهی به همین مرحله رخ می دهد.
هرگز تصور نکنید چون کلید مینیاتوری در وضعیت OFF قرار دارد، مدار کاملاً بدون برق است. در بسیاری از تابلوها ممکن است از چندین منبع تغذیه استفاده شده باشد یا از طریق تجهیزات جانبی مانند UPS، ژنراتور، اینورتر یا مدارهای کنترلی همچنان ولتاژ در بخشی از تابلو وجود داشته باشد. قبل از شروع تست موارد زیر باید انجام شوند.
تکنسین های حرفه ای هیچ گاه بدون اندازه گیری ولتاژ، صرفاً به قطع بودن کلید اعتماد نمی کنند. این موضوع یکی از مهم ترین اصول روش تست کلید مینیاتوری در کارگاه محسوب می شود.
مرحله دوم؛ بررسی علت قطع شدن کلید مینیاتوری
یکی از رایج ترین اشتباهات این است که بلافاصله پس از قطع شدن فیوز، آن را معیوب فرض می کنند. در حالی که عملکرد صحیح فیوز مینیاتوری دقیقاً همین است؛ یعنی حفاظت از مدار در برابر شرایط غیرعادی. قبل از هرگونه تست باید به این پرسش ها پاسخ دهید:
- آیا کلید ناگهانی قطع کرده است؟
- آیا چند بار پشت سر هم قطع شده؟
- آیا هنگام راه اندازی موتور این اتفاق افتاده است؟
- آیا اخیراً تجهیزات جدیدی به مدار اضافه شده اند؟
- آیا اینورتر یا کلید حرارتی خطا داده اند؟
- آیا بیمتال عمل کرده است؟
پاسخ به این سؤالات مسیر عیب یابی را کاملاً تغییر می دهد.
به عنوان مثال، اگر همزمان با استارت یک موتور سه فاز فیوز قطع شود، احتمال دارد مشکل از جریان راه اندازی موتور باشد، نه خرابی خود کلید مینیاتوری. اگر هنگام روشن شدن یک اینورتر این اتفاق رخ دهد، باید پارامترهای حفاظتی اینورتر نیز بررسی شوند. اگر بیمتال زودتر از حد معمول عمل کرده باشد، ممکن است موتور اضافه بار داشته باشد. اگر کنتاکتور برق به درستی وصل نشود یا کنتاکت های آن نیم سوز باشند، جریان غیرعادی ایجاد می شود. بنابراین در اجرای روش تست کلید مینیاتوری در کارگاه همیشه باید کل مدار بررسی شود، نه فقط خود فیوز.
مرحله سوم؛ بررسی ظاهری فیوز مینیاتوری
اولین تست عملی، بررسی دقیق ظاهر کلید است. جالب است بدانید بسیاری از خرابی ها بدون هیچ ابزار اندازه گیری قابل تشخیص هستند. در این مرحله باید تمام قسمت های فیوز مینیاتوری با دقت بررسی شوند. مواردی که باید کنترل شوند عبارت اند از:
گاهی اوقات رنگ پلاستیک اطراف ترمینال ها به قهوه ای یا سیاه تغییر می کند. این موضوع معمولاً نشان دهنده شل بودن اتصال یا گرم شدن بیش از حد ترمینال است و الزاماً به معنای خرابی مکانیزم داخلی کلید نیست. در بسیاری از تابلوهای صنعتی مشاهده می شود که تنها با سفت کردن پیچ ترمینال، مشکل کاملاً برطرف می شود. این یکی از موارد مهم در روش تست کلید مینیاتوری در کارگاه است که متأسفانه بسیاری از افراد از آن عبور می کنند.
مرحله چهارم؛ تست مکانیکی کلید
پس از بررسی ظاهری، نوبت به آزمایش مکانیکی می رسد. اهرم کلید باید چندین بار در وضعیت ON و OFF قرار گیرد. در این آزمایش باید به چند نکته توجه شود.
- حرکت اهرم باید نرم باشد.
- نباید گیر کند.
- صدای کلیک باید واضح باشد.
- کلید نباید در حالت میانی باقی بماند.
- اهرم نباید خودبه خود برگردد.
اگر هنگام حرکت اهرم احساس شود مکانیزم داخلی گیر کرده یا اهرم بیش از حد نرم شده است، احتمال خرابی مکانیزم فنری وجود دارد. در این شرایط معمولاً تعمیر اقتصادی نیست و تعویض کلید توصیه می شود.
مرحله پنجم؛ تست پیوستگی (Continuity Test)
این مرحله یکی از مهم ترین بخش های روش تست کلید مینیاتوری در کارگاه محسوب می شود. در این آزمایش از مولتی متر استفاده می شود. ابتدا برق مدار باید کاملاً قطع باشد. سپس مولتی متر روی حالت بوق یا Continuity قرار می گیرد. روش انجام تست:
- کلید را روی ON قرار دهید.
- پراب ها را به ورودی و خروجی متصل کنید.
- صدای بوق یا مقاومت بسیار کم باید مشاهده شود.
- کلید را روی OFF قرار دهید.
- اکنون نباید هیچ ارتباط الکتریکی وجود داشته باشد.
نتایج طبیعی این تست در جدول زیر آمده است.
اگر در حالت وصل، مقاومت بیش از حد معمول باشد، احتمال سوختگی یا اکسید شدن کنتاکت های داخلی وجود دارد.
مرحله ششم؛ بررسی سفت بودن ترمینال ها
در بسیاری از موارد، مشکل از خود فیوز نیست. شل بودن پیچ ترمینال باعث ایجاد مقاومت الکتریکی می شود. مقاومت الکتریکی بالا باعث تولید گرما خواهد شد. گرمای زیاد باعث موارد زیر می شود:
- سوختگی ترمینال
- تغییر رنگ بدنه
- ذوب شدن پلاستیک
- عملکرد اشتباه کلید
- کاهش عمر فیوز مینیاتوری
به همین دلیل در هر بار اجرای روش تست کلید مینیاتوری در کارگاه باید تمام پیچ های ورودی و خروجی با گشتاور مناسب کنترل شوند. البته نباید پیچ ها بیش از حد سفت شوند، زیرا این کار نیز ممکن است به ترمینال آسیب وارد کند.

ارتباط فیوز مینیاتوری با سایر تجهیزات حفاظتی
یکی از ویژگی های مهم یک تکنسین حرفه ای این است که هنگام عیب یابی تنها به فیوز مینیاتوری نگاه نمی کند. در یک تابلو برق صنعتی معمولاً تجهیزات حفاظتی مختلفی در کنار یکدیگر کار می کنند. جدول زیر ارتباط این تجهیزات را نشان می دهد.
به همین دلیل اگر هنگام اجرای روش تست کلید مینیاتوری در کارگاه مشخص شد خود کلید سالم است، باید بررسی تجهیزات فوق در اولویت قرار گیرد؛ زیرا در بسیاری از پروژه های صنعتی، علت اصلی قطع مدار در یکی از این اجزا نهفته است و نه در خود فیوز مینیاتوری.

تست کلید مینیاتوری زیر بار
بسیاری از فیوزهای مینیاتوری در حالت بدون بار کاملاً سالم به نظر می رسند، اما زمانی که جریان واقعی از آن ها عبور می کند، ایراد خود را نشان می دهند. به همین دلیل، یکی از مهم ترین مراحل روش تست کلید مینیاتوری در کارگاه، بررسی عملکرد کلید در شرایط واقعی بهره برداری است. در این مرحله، هدف صرفاً روشن و خاموش کردن اهرم نیست، بلکه باید رفتار کلید هنگام عبور جریان، افزایش دما، تغییرات ولتاژ و واکنش آن در برابر بارهای مختلف بررسی شود.
در محیط های صنعتی که موتورهای الکتریکی، تجهیزات جوشکاری، کمپرسورها، دستگاه های CNC، پمپ ها یا خطوط تولید به شبکه متصل هستند، جریان مصرفی در لحظه راه اندازی می تواند چندین برابر جریان نامی باشد. اگر فیوز مینیاتوری به درستی انتخاب نشده باشد یا مکانیزم داخلی آن دچار فرسودگی شده باشد، ممکن است در همین لحظه مدار را قطع کند. این اتفاق همیشه به معنای خرابی کلید نیست، بلکه می تواند ناشی از انتخاب نادرست تیپ کلید (مانند B، C یا D)، افزایش جریان راه اندازی یا وجود ایراد در مصرف کننده باشد.
در اجرای روش تست کلید مینیاتوری در کارگاه باید هنگام روشن بودن مدار به موارد زیر توجه شود:
- آیا کلید بیش از حد گرم می شود؟
- آیا صدای وزوز یا جرقه از داخل کلید شنیده می شود؟
- آیا کلید بدون وجود اضافه بار واقعی عمل می کند؟
- آیا پس از مدتی کار، بدنه کلید تغییر رنگ می دهد؟
- آیا در لحظه راه اندازی تجهیزات، کلید به طور ناگهانی قطع می شود؟
پاسخ به این پرسش ها اطلاعات بسیار ارزشمندی درباره وضعیت واقعی فیوز مینیاتوری در اختیار تکنسین قرار می دهد.
چگونه داغ شدن غیرعادی فیوز مینیاتوری را تشخیص دهیم؟
گرم شدن فیوز مینیاتوری تا حد مشخصی طبیعی است، زیرا عبور جریان همواره با تولید مقداری حرارت همراه است. اما اگر دمای بدنه کلید به اندازه ای افزایش یابد که لمس آن دشوار باشد یا تغییر رنگ در بدنه مشاهده شود، باید علت این موضوع بررسی شود. در بسیاری از موارد، افزایش دما به دلیل شل بودن پیچ ترمینال، اکسید شدن کنتاکت های داخلی یا عبور جریان بیش از ظرفیت نامی رخ می دهد.
تکنسین های حرفه ای در روش تست کلید مینیاتوری در کارگاه معمولاً از دوربین حرارتی یا ترمومتر لیزری برای مقایسه دمای کلیدهای مختلف داخل تابلو استفاده می کنند. اگر یک فیوز نسبت به سایر فیوزهای مشابه دمای بسیار بالاتری داشته باشد، احتمال وجود ایراد در همان کلید یا مدار متصل به آن زیاد است.
جدول زیر محدوده های تقریبی ارزیابی دمای فیوز را نشان می دهد.
البته باید توجه داشت که دمای محیط، تعداد کلیدهای نصب شده در تابلو، تهویه و جریان عبوری نیز بر این موضوع تأثیرگذار هستند.
اندازه گیری افت ولتاژ؛ روشی کاربردی برای تشخیص سلامت کلید
یکی از روش هایی که کمتر به آن توجه می شود اما در صنایع بسیار کاربردی است، اندازه گیری افت ولتاژ دو سر فیوز مینیاتوری در زمان عبور جریان است. اگر کنتاکت های داخلی کلید سالم باشند، افت ولتاژ بسیار ناچیز خواهد بود. اما در صورت فرسودگی یا سوختگی کنتاکت ها، مقاومت داخلی افزایش یافته و افت ولتاژ نیز بیشتر می شود.
در اجرای روش تست کلید مینیاتوری در کارگاه، تکنسین می تواند با استفاده از یک مولتی متر دقیق و رعایت کامل نکات ایمنی، ولتاژ دو سر کلید را هنگام عبور بار اندازه گیری کند. مقدار غیرعادی افت ولتاژ می تواند نشانه ای از خرابی داخلی باشد، حتی اگر کلید هنوز مدار را قطع نکرده باشد.
بررسی عملکرد کلید در زمان راه اندازی موتور
در بسیاری از کارخانه ها، فیوز مینیاتوری وظیفه حفاظت مدارهای فرمان یا بارهای سبک را بر عهده دارد، اما گاهی نیز در مسیر تغذیه موتورهای کوچک قرار می گیرد. در چنین شرایطی، رفتار کلید هنگام استارت موتور اهمیت ویژه ای پیدا می کند.
اگر کلید تنها در لحظه راه اندازی موتور قطع می شود، باید عوامل زیر بررسی شوند:
در بسیاری از موارد، ایراد از خود اینورتر یا تنظیمات آن است. همچنین خرابی کنتاکتور برق یا عملکرد نامناسب بیمتال نیز می تواند باعث ایجاد شرایط غیرعادی در مدار شود. بنابراین در روش تست کلید مینیاتوری در کارگاه نباید تنها خود کلید را مقصر دانست.
بررسی کیفیت عملکرد اهرم کلید در طول زمان
یکی از نشانه های فرسودگی فیوز مینیاتوری، کاهش کیفیت عملکرد مکانیزم اهرم است. کلیدی که سال ها در شرایط سخت صنعتی کار کرده است، ممکن است از نظر ظاهری سالم باشد اما فنرها و قطعات مکانیکی داخلی آن خاصیت اولیه خود را از دست داده باشند. نشانه های این مشکل عبارت اند از:
- اهرم به سختی حرکت می کند.
- هنگام وصل شدن صدای کلیک ضعیف است.
- اهرم در موقعیت ON به خوبی قفل نمی شود.
- پس از وصل، اهرم به حالت میانی بازمی گردد.
- کلید بدون علت مشخص عمل می کند.
در چنین شرایطی، حتی اگر تست پیوستگی نتیجه مطلوبی داشته باشد، بهتر است کلید تعویض شود؛ زیرا قابلیت اطمینان آن کاهش یافته است.
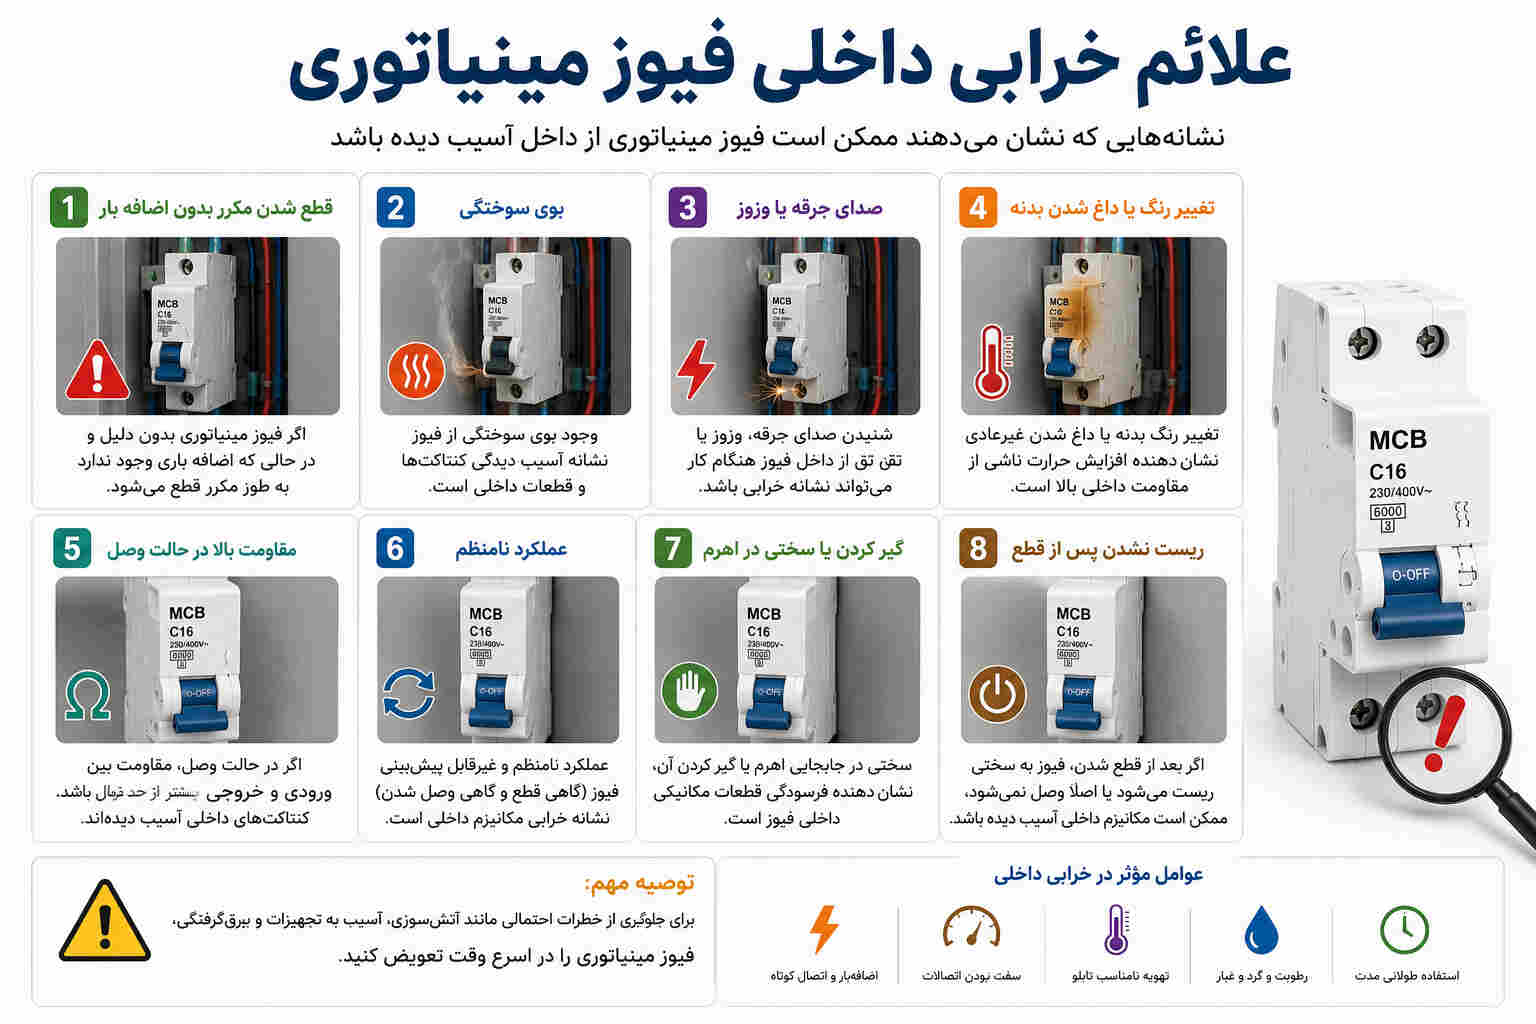
علائم خرابی داخلی فیوز مینیاتوری
یکی از اهداف اصلی روش تست کلید مینیاتوری در کارگاه، تشخیص خرابی هایی است که از بیرون قابل مشاهده نیستند. برخی از مهم ترین نشانه های خرابی داخلی عبارت اند از:
اگر چند مورد از این علائم هم زمان مشاهده شوند، ادامه استفاده از کلید توصیه نمی شود.
چه زمانی باید فیوز مینیاتوری را تعویض کنیم؟
یکی از پرسش های پرتکرار کاربران این است که آیا هر کلیدی که یک بار عمل کرده باید تعویض شود؟ پاسخ منفی است. عملکرد فیوز مینیاتوری در زمان اضافه بار یا اتصال کوتاه، وظیفه طبیعی آن است و به معنای خرابی نیست. اما در شرایط زیر، تعویض کلید بهترین گزینه خواهد بود:
- بدنه ترک خورده یا شکسته باشد.
- آثار ذوب شدن روی بدنه دیده شود.
- ترمینال ها آسیب دیده باشند.
- تست پیوستگی نتیجه مناسبی نداشته باشد.
- مکانیزم اهرم دچار گیرکردگی شده باشد.
- کلید بدون علت مشخص مکرراً عمل کند.
- افت ولتاژ غیرعادی در دو سر کلید مشاهده شود.
- بوی سوختگی از داخل کلید احساس شود.
- کنتاکت های داخلی دچار آسیب شده باشند.
در چنین شرایطی، ادامه استفاده از کلید می تواند باعث آسیب دیدن تجهیزات دیگری مانند کلید حرارتی، کنتاکتور برق، بیمتال، کلید اتوماتیک، خازن یا حتی اینورتر شود و هزینه تعمیرات را به طور قابل توجهی افزایش دهد.
چک لیست کامل روش تست کلید مینیاتوری در کارگاه
برای اینکه هیچ مرحله ای از فرآیند عیب یابی فراموش نشود، استفاده از یک چک لیست استاندارد توصیه می شود.
استفاده از این چک لیست باعث می شود روش تست کلید مینیاتوری در کارگاه به صورت استاندارد، مستند و قابل تکرار انجام شود؛ موضوعی که در واحدهای تعمیر و نگهداری صنایع بزرگ، یکی از الزامات اصلی مدیریت نگهداری و تعمیرات (PM) محسوب می شود.
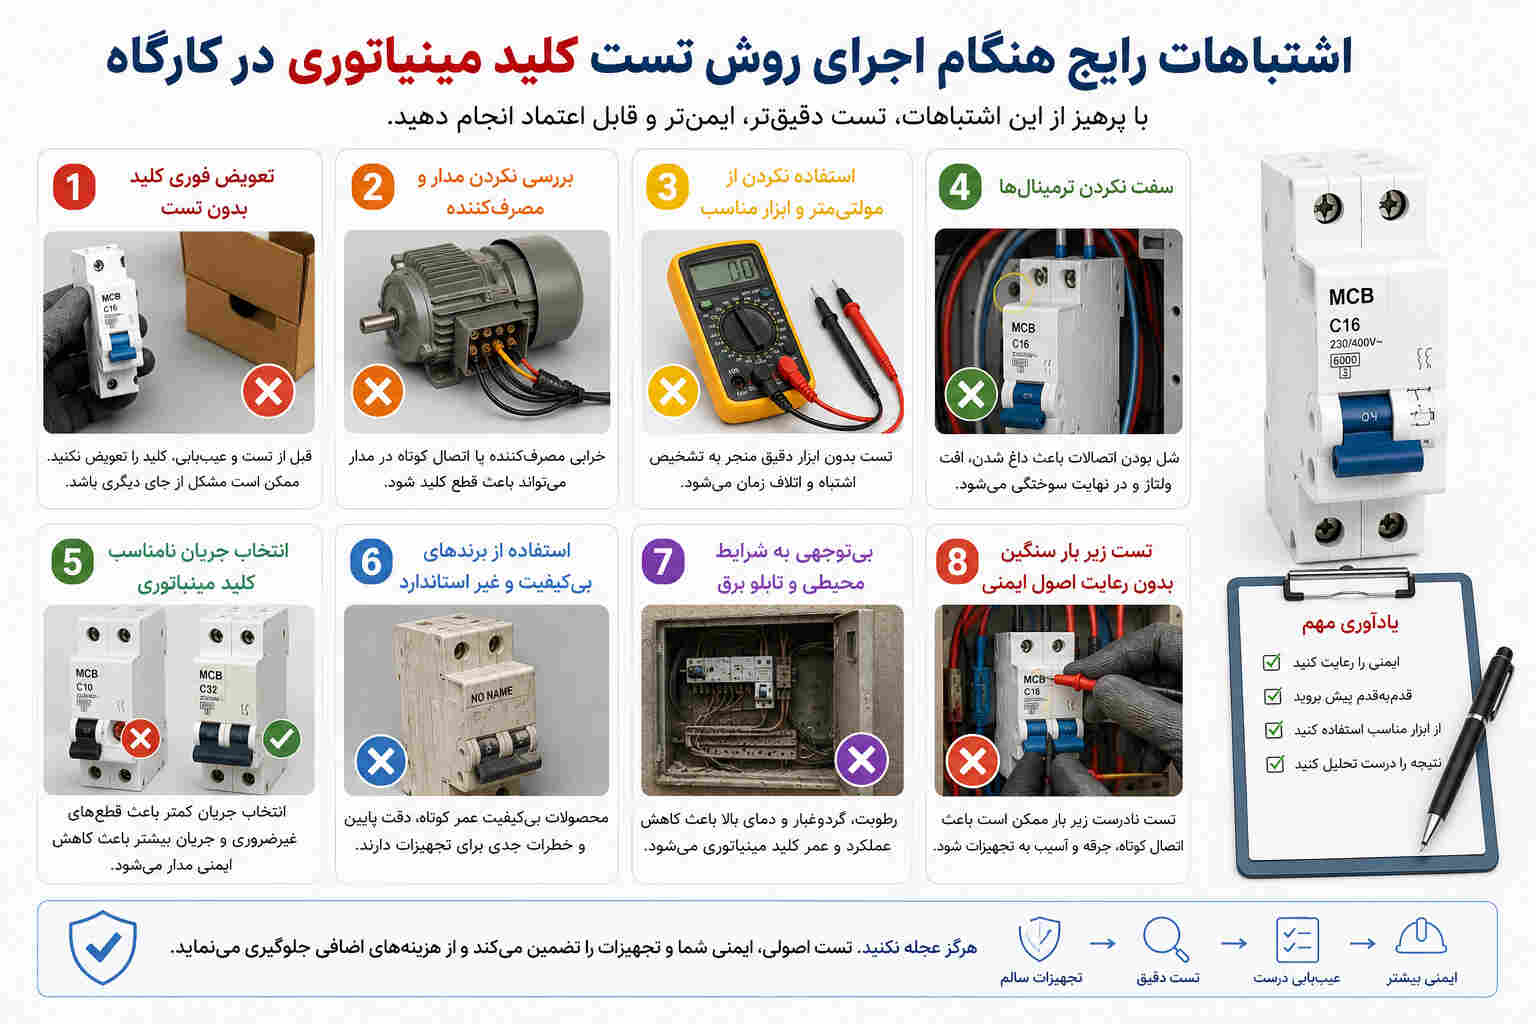
اشتباهات رایج هنگام اجرای روش تست کلید مینیاتوری در کارگاه
یکی از مهم ترین دلایلی که باعث تشخیص اشتباه خرابی فیوز مینیاتوری می شود، رعایت نکردن اصول استاندارد عیب یابی است. در بسیاری از کارگاه ها مشاهده می شود که تکنسین ها تنها با یک نگاه یا صرفاً بر اساس قطع شدن کلید، نتیجه می گیرند که کلید معیوب است. این در حالی است که تجربه نشان داده بخش قابل توجهی از موارد قطع مدار، ناشی از عملکرد صحیح کلید در برابر اضافه بار یا اتصال کوتاه است و نه خرابی آن.
در اجرای روش تست کلید مینیاتوری در کارگاه، هرگونه عجله در تصمیم گیری می تواند منجر به تعویض بی دلیل تجهیزات، افزایش هزینه های نگهداری و حتی بروز خرابی های بزرگ تر شود. به همین دلیل توصیه می شود همواره یک فرآیند مشخص و مستند برای تست کلید دنبال شود.
جدول زیر متداول ترین اشتباهات را نشان می دهد.
یکی دیگر از اشتباهات رایج، جایگزین کردن کلیدی با جریان نامی بالاتر برای جلوگیری از قطع شدن مدار است. این کار شاید در ظاهر مشکل را برطرف کند، اما در عمل حفاظت مدار را از بین می برد و ممکن است در زمان بروز اتصال کوتاه یا اضافه بار، خسارت های سنگینی به تجهیزات وارد شود.
تفاوت روش تست کلید مینیاتوری تیپ B، C و D
یکی از نکاتی که بسیاری از کاربران هنگام جستجوی روش تست کلید مینیاتوری در کارگاه به آن توجه نمی کنند، تفاوت تیپ های مختلف فیوز مینیاتوری است. اگرچه روش های پایه مانند بررسی ظاهری، تست پیوستگی و کنترل مکانیکی برای همه آن ها یکسان است، اما رفتار حفاظتی این تیپ ها در برابر جریان های لحظه ای تفاوت دارد.
برای مثال، اگر در یک کارگاه صنعتی که دارای موتورهای القایی و اینورتر است از کلید تیپ B استفاده شود، احتمال قطع شدن بی دلیل کلید در لحظه استارت بسیار زیاد خواهد بود. در چنین شرایطی، اجرای روش تست کلید مینیاتوری در کارگاه بدون توجه به تیپ کلید می تواند منجر به تشخیص اشتباه شود.

چگونه عمر فیوز مینیاتوری را افزایش دهیم؟
یکی از اهداف مهم نگهداری و تعمیرات، افزایش طول عمر تجهیزات حفاظتی است. اگرچه فیوز مینیاتوری قطعه ای نسبتاً مقاوم محسوب می شود، اما رعایت چند نکته ساده می تواند عمر مفید آن را به شکل قابل توجهی افزایش دهد. مهم ترین اقدامات عبارت اند از:
- انتخاب صحیح جریان نامی و تیپ کلید متناسب با نوع بار.
- استفاده از برندهای معتبر و دارای استاندارد.
- سفت کردن دوره ای پیچ های ترمینال.
- جلوگیری از ورود گردوغبار و رطوبت به تابلو برق.
- جلوگیری از اضافه بار مداوم.
- کنترل دمای داخل تابلو.
- انجام سرویس های دوره ای.
- بررسی سلامت تجهیزات مجاور مانند کنتاکتور برق، بیمتال، کلید حرارتی و کلید اتوماتیک.
- استفاده از سیم با سطح مقطع مناسب.
- ثبت سوابق عملکرد کلید در برنامه نگهداری و تعمیرات.
اجرای منظم این اقدامات نه تنها عمر فیوز مینیاتوری را افزایش می دهد، بلکه باعث کاهش خرابی سایر تجهیزات الکتریکی نیز خواهد شد.
چه زمانی مشکل از فیوز مینیاتوری نیست؟
یکی از مهم ترین بخش های روش تست کلید مینیاتوری در کارگاه، تشخیص این موضوع است که آیا واقعاً کلید عامل بروز مشکل است یا خیر. در بسیاری از پروژه های صنعتی، پس از بررسی دقیق مشخص می شود که فیوز کاملاً سالم بوده و عامل اصلی در جای دیگری قرار دارد. جدول زیر نمونه هایی از این شرایط را نشان می دهد.
به همین دلیل، یک تکنسین حرفه ای همواره کل سیستم را به صورت یکپارچه بررسی می کند و تنها به خود فیوز مینیاتوری اکتفا نمی کند.
جمع بندی
روش تست کلید مینیاتوری در کارگاه تنها یک عملیات ساده برای بررسی سالم بودن یک تجهیز نیست، بلکه بخشی از فرآیند حرفه ای عیب یابی سیستم های الکتریکی است. هرچه این فرآیند با دقت، حوصله و رعایت اصول استاندارد انجام شود، احتمال تشخیص صحیح علت خرابی بیشتر خواهد بود و از تعویض بی دلیل قطعات جلوگیری می شود.
در این مقاله تلاش شد تمامی مراحل از بررسی ظاهری و مکانیکی گرفته تا تست پیوستگی، اندازه گیری افت ولتاژ، کنترل عملکرد زیر بار، بررسی دمای کلید، ارزیابی تجهیزات حفاظتی مجاور و تحلیل علائم خرابی به صورت گام به گام توضیح داده شود. همچنین ارتباط عملکرد فیوز مینیاتوری با تجهیزاتی مانند کنتاکتور برق، بیمتال، کلید حرارتی، کلید اتوماتیک، اینورتر و خازن بررسی شد تا فرآیند عیب یابی کامل تر و دقیق تر انجام گیرد. رعایت این اصول باعث افزایش ایمنی، کاهش هزینه های تعمیرات، جلوگیری از توقف خطوط تولید و افزایش طول عمر تجهیزات برقی خواهد شد.

خرید انواع فیوز مینیاتوری از نمایندگی رسمی ایکس کورن در ایران
اگر پس از اجرای روش تست کلید مینیاتوری در کارگاه مشخص شد که کلید مینیاتوری نیاز به تعویض دارد، انتخاب یک محصول اصل و استاندارد اهمیت بسیار زیادی خواهد داشت. نمایندگی ایکس کورن در ایران با عرضه انواع فیوز مینیاتوری در آمپراژها، تیپ ها و کاربردهای مختلف، نیاز پروژه های ساختمانی، صنعتی، تجاری و تابلوهای برق را به صورت کامل پوشش می دهد. تمامی محصولات ارائه شده از کیفیت ساخت بالا، استانداردهای معتبر و عملکرد حفاظتی قابل اعتماد برخوردار هستند و برای استفاده در کنار تجهیزاتی مانند کنتاکتور برق، بیمتال، کلید حرارتی، کلید اتوماتیک، خازن و اینورتر گزینه ای مناسب محسوب می شوند. کارشناسان نمایندگی ایکس کورن نیز آماده اند تا با ارائه مشاوره تخصصی، مناسب ترین مدل فیوز مینیاتوری را بر اساس نوع بار، جریان مصرفی و شرایط بهره برداری به شما پیشنهاد دهند تا از ایمنی و عملکرد صحیح سیستم برق خود اطمینان کامل داشته باشید.
سوالات متداول (FAQ)
- روش تست کلید مینیاتوری در کارگاه بدون تجهیزات تخصصی چگونه انجام می شود؟ ابتدا برق مدار را به طور کامل قطع کنید، سپس بدنه، ترمینال ها و اهرم کلید را از نظر ظاهری بررسی کنید. در ادامه با استفاده از مولتی متر، تست پیوستگی و مقاومت را انجام دهید و در صورت نیاز عملکرد کلید را زیر بار نیز ارزیابی کنید.
- آیا هر بار که فیوز مینیاتوری قطع می کند، به این معنی است که خراب شده است؟ خیر. در بسیاری از مواقع قطع شدن کلید به دلیل اضافه بار یا اتصال کوتاه در مدار است و نشان دهنده عملکرد صحیح سیستم حفاظتی است. قبل از تعویض، باید علت اصلی قطع شدن مدار مشخص شود.
- بهترین ابزار برای تست فیوز مینیاتوری چیست؟ مولتی متر دیجیتال، فازمتر دوبل، آمپرمتر کلمپی، ترمومتر لیزری و در پروژه های صنعتی دوربین حرارتی از مهم ترین ابزارهای مورد استفاده هستند.
- آیا می توان فیوز مینیاتوری را تعمیر کرد؟ در اغلب موارد خیر. به دلیل ساختار داخلی و الزامات ایمنی، در صورت خرابی مکانیزم داخلی یا آسیب دیدگی کنتاکت ها، تعویض کلید بهترین و ایمن ترین راهکار است.
- تفاوت تست فیوز مینیاتوری و کلید اتوماتیک چیست؟ فیوز مینیاتوری معمولاً با بررسی ظاهری، تست پیوستگی و ارزیابی عملکرد زیر بار کنترل می شود، در حالی که کلید اتوماتیک علاوه بر این موارد، نیاز به بررسی مکانیزم حفاظتی قابل تنظیم، واحد تریپ و گاهی تست تزریق جریان دارد.
- آیا خرابی اینورتر یا کنتاکتور برق می تواند باعث قطع شدن فیوز مینیاتوری شود؟ بله. خرابی اینورتر، چسبیدن کنتاکت های کنتاکتور برق، عملکرد نادرست بیمتال، ایراد در کلید حرارتی یا اتصال کوتاه در خازن می تواند باعث عملکرد فیوز مینیاتوری شود؛ بنابراین بررسی همه اجزای مدار ضروری است.


بدون دیدگاه